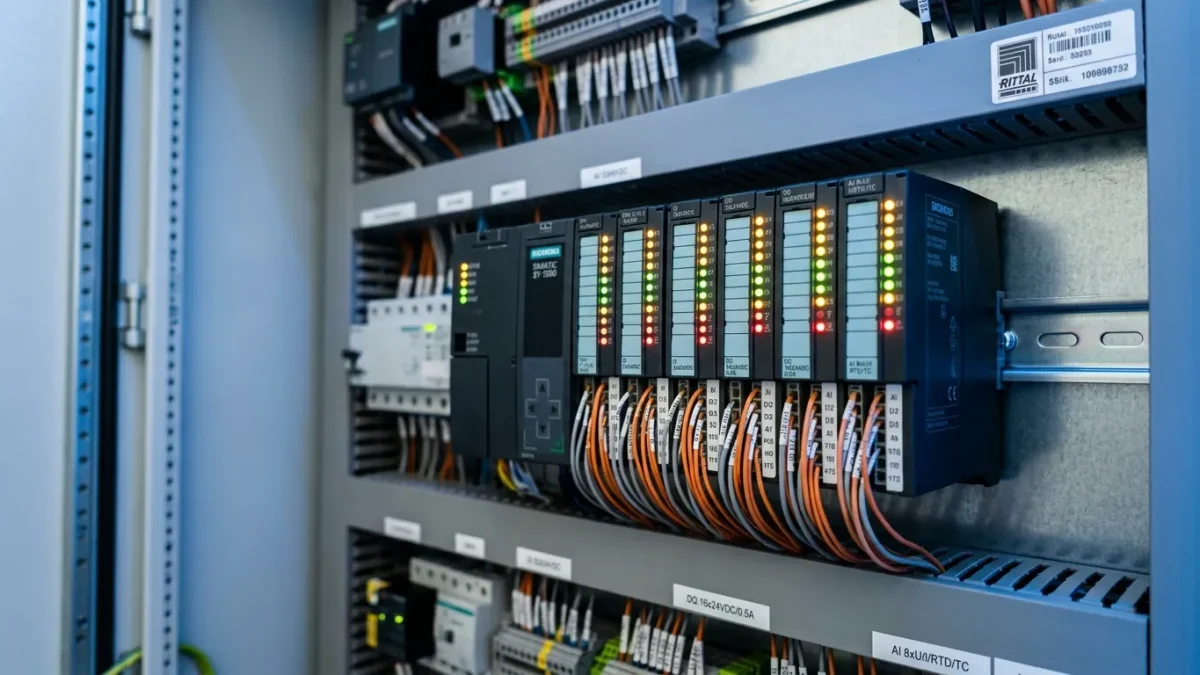
Yeni bir makine ya da hat projesinde PLC seçimi çoğu zaman “elimizde hangisi var” ya da “en ucuzu hangisi” sorusuyla yapılır. Oysa yanlış seçilen bir kontrolör, birkaç ay sonra yetersiz I/O, dolan hafıza, desteklenmeyen bir haberleşme protokolü veya bulunamayan yedek parça olarak geri döner. Bu rehberde PLC seçerken dikkate alınması gereken teknik ve ticari kriterleri, sahada karşılaştığımız örneklerle birlikte ele alıyoruz.
1. Uygulamanın gerçek ihtiyacını tanımlayın
PLC seçimi, bir ürün kataloğundan değil uygulamanın kendisinden başlar. Önce şu sorulara cevap verilmelidir: Makine tek başına mı çalışacak, bir hattın parçası mı olacak? Kaç eksen hareket kontrolü var? Proses sürekli mi, kesikli mi? Güvenlik fonksiyonları ne düzeyde?
Basit bir sıralama makinesinde kompakt bir kontrolör yeterliyken, çok eksenli servo senkronizasyonu gereken bir dolum makinesinde hareket kontrol yeteneği belirleyici hale gelir. Örneğin Nestlé için yaptığımız kahve dolum servo kontrolünde Siemens V90 servo sürücülerle binde bir hassasiyet hedeflenmiştir. Bu seviyede bir hassasiyet, kontrolörün hareket kontrol fonksiyonları ve sürücüyle haberleşme şekli dikkate alınmadan seçim yapılamayacağını gösterir.
2. I/O sayısı, tipi ve genişleme payı
I/O listesi çıkarılmadan PLC seçmek, ölçü almadan elbise dikmeye benzer. Listede her sinyal için şu bilgiler bulunmalıdır:
- Dijital giriş/çıkış mı, analog mu? Analog sinyaller 4–20 mA mı, 0–10 V mu, termokupl veya PT100 mü?
- Hızlı sayıcı ya da enkoder girişi gerekiyor mu? Hangi frekansta?
- Çıkışlar röle mi transistör mü olmalı? Yük akımı ne kadar?
- Sinyaller merkezi rakta mı toplanacak yoksa dağıtılmış I/O (örneğin Profinet üzerinden ET 200SP) mi kullanılacak?
Toplam I/O belirlendikten sonra üzerine makul bir yedek pay bırakmak gerekir. Proje sırasında eklenen bir sensör ya da müşteri talebiyle gelen yeni bir fonksiyon, yedek kanal yoksa panoda yer olmadığı için pahalı bir değişikliğe dönüşür. Aynı mantık panodaki fiziksel boşluk ve güç kaynağı kapasitesi için de geçerlidir.
3. Performans, hafıza ve çevrim süresi
Kontrolörün işlem hızı ve hafızası, program karmaşıklığı arttıkça önem kazanır. Reçete yönetimi, veri blokları, çok sayıda PID döngüsü ve kapsamlı alarm yapısı içeren bir yazılım, kompakt modellerin hafızasını beklenenden hızlı doldurabilir.
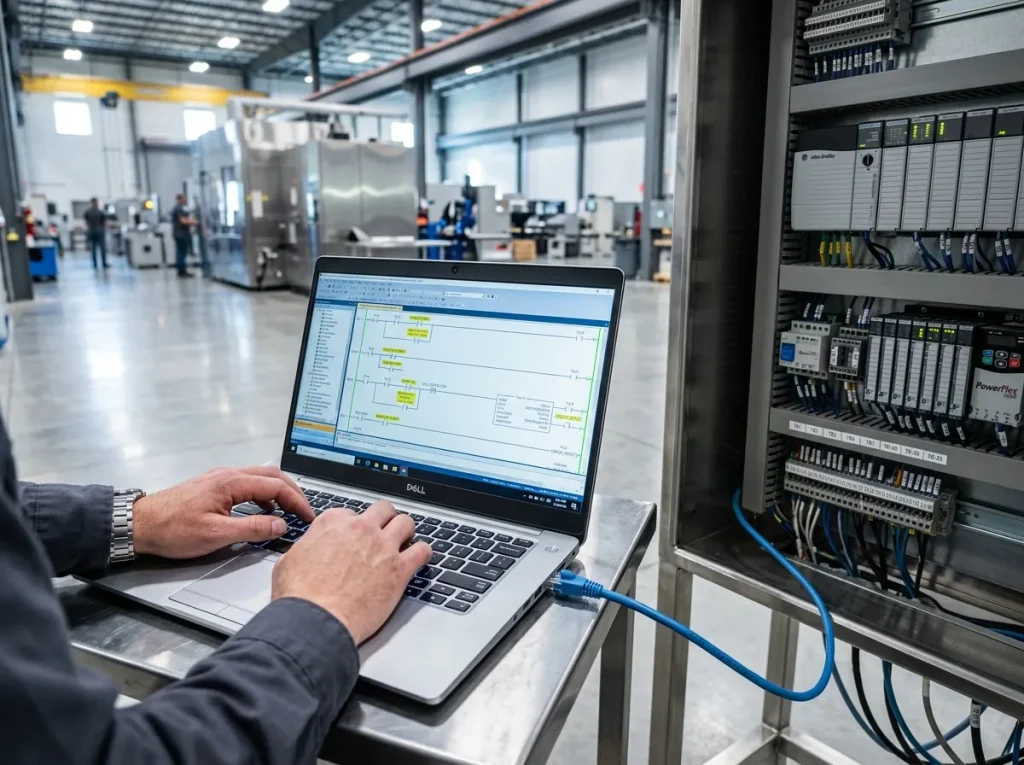
Çevrim süresi de uygulamaya göre değerlendirilmelidir. Bir tank seviye kontrolü için onlarca milisaniyelik çevrim yeterlidir; yüksek hızlı bir paketleme makinesinde ürün algılama ve atma işlemleri için çok daha kısa tepki süreleri, hatta donanımsal kesmeler gerekebilir. Seçim yapılırken programın büyüme ihtimali de hesaba katılmalı, kontrolör sınırında çalışan bir tasarımdan kaçınılmalıdır.
Hafıza ve performans kadar, programın saklanma biçimi de değerlendirilmelidir. Hafıza kartıyla programın ve reçete verilerinin kolayca yedeklenebilmesi, arızalı bir CPU’nun değiştirilmesinden sonra makinenin kısa sürede yeniden çalışmasını sağlar. Bakım ekibinin elinde güncel bir yedek ve bu yedeğin nasıl yükleneceğini anlatan kısa bir talimat bulunması, seçim kadar önemli bir detaydır.
4. Haberleşme protokolleri ve entegrasyon
Günümüzde bir PLC nadiren yalnız çalışır. Sürücüler, HMI, SCADA, üst sistemler ve bazen başka markaların kontrolörleriyle veri alışverişi yapar. Bu nedenle haberleşme yetenekleri seçimde ön sıralarda yer almalıdır.
- Saha haberleşmesi: Profinet, EtherNet/IP, EtherCAT veya Modbus TCP. Sürücü ve dağıtılmış I/O markalarıyla uyum kontrol edilmelidir.
- Üst sistem bağlantısı: Yerleşik OPC UA sunucusu, SCADA ve MES/ERP entegrasyonunu sadeleştirir.
- Farklı markalarla konuşma: Gelal Çorap’ta makine verilerini ERP’ye aktardığımız projede S7-1200 tarafında Beckhoff kontrolörlerle haberleşme kurulması gerekmişti. Karma makine parklarında bu tür köprüler baştan planlanmalıdır.
Protokol desteği kadar, bu desteğin ek modül mü yoksa yerleşik mi olduğu, lisans gerektirip gerektirmediği de maliyeti etkiler.
5. Güvenlik fonksiyonları
Makinede acil stop, koruyucu kapı, ışık perdesi veya iki el kumandası gibi güvenlik fonksiyonları varsa bunların nasıl gerçekleştirileceği PLC seçimini doğrudan etkiler. Basit uygulamalarda güvenlik rölesi yeterli olabilir; çok sayıda güvenlik fonksiyonu ve bölgesel durdurma gereken makinelerde güvenlikli (F/Safety) PLC’ler hem kablolamayı sadeleştirir hem de esneklik sağlar. TÜBİTAK MAM otoklav ve MEXT bridle roll projelerinde S7-1500 Safety tercih edilmesinin nedeni, güvenlik ve standart kontrolün aynı platformda, tek mühendislik ortamında yönetilebilmesidir. Gerekli performans seviyesi (PL) ise risk analizi sonucunda belirlenmeli, PLC seçimi buna göre yapılmalıdır.
6. Ticari ve bakım kriterleri
Teknik olarak doğru bir PLC, sahada desteklenemiyorsa yanlış bir seçimdir. Şu başlıklar göz ardı edilmemelidir:
- Tesiste zaten kullanılan marka ve bakım ekibinin bu markaya hakimiyeti.
- Türkiye’de yedek parça bulunabilirliği ve teslim süreleri.
- Ürün ailesinin yaşam döngüsü: üretimden kalkma aşamasındaki bir seriyi yeni projede kullanmak kısa sürede sorun yaratır.
- Mühendislik yazılımının lisans maliyeti ve sürüm uyumu.
- Nihai müşterinin şartnamesinde belirtilen marka zorunlulukları.
Örneğin Nestlé şeker dozajlama projesinde Allen-Bradley PLC ve PowerFlex sürücüler kullanılmıştır; tesisin mevcut standardına uymak, bakım ekibinin alışkanlıkları ve yedek parça stoğu açısından belirleyici olmuştur.
Sonuç
Doğru PLC, uygulamanın bugünkü ve yakın gelecekteki ihtiyaçlarını karşılayan, tesisin mevcut altyapısıyla uyumlu ve sahada desteklenebilen kontrolördür. I/O listesi, performans ihtiyacı, haberleşme, güvenlik ve bakım kriterleri birlikte değerlendirildiğinde hem ilk yatırım hem de işletme maliyeti kontrol altında tutulur.
GET Otomasyon olarak PLC ve HMI projelerinde donanım seçimi, yazılım ve devreye almayı uçtan uca yürütüyoruz. Makineniz veya hattınız için teklif alabilirsiniz.